广东peek注塑制品加工精度控制要点及常见缺陷预防
在广东模具与注塑产业带,PEEK制品的加工难度公认位居工程塑料前列。不少客户拿着图纸找上门,开口就问“能不能做”,但真正决定成败的,往往不是材料本身,而是对加工精度与缺陷控制的系统认知。作为一家专注PEEK制品多年的厂家,我们深知这份材料对工艺细节的“苛刻”程度。
一、PEEK注塑的精度瓶颈:热膨胀与结晶控制
PEEK的熔点高达343℃,模具温度通常需维持在160℃-200℃之间。这带来一个核心矛盾:高温模温下,模具钢材自身的热膨胀系数与PEEK收缩率(1.2%-1.5%)相互叠加,若peek模具加工时未预留补偿量,最终制品尺寸极易超差。我们在实际生产中,对关键尺寸(如配合孔、密封面)会额外设置0.02mm-0.05mm的负公差补偿,并采用模流分析软件模拟冷却曲线,确保结晶度均匀。
值得注意的是,PEEK制品的精度并非单纯依赖机床精度。冷却速度直接影响结晶形态——快速冷却导致非晶态,表面虽亮但尺寸稳定性差;慢速冷却则结晶度高、耐磨性好,但收缩率波动加大。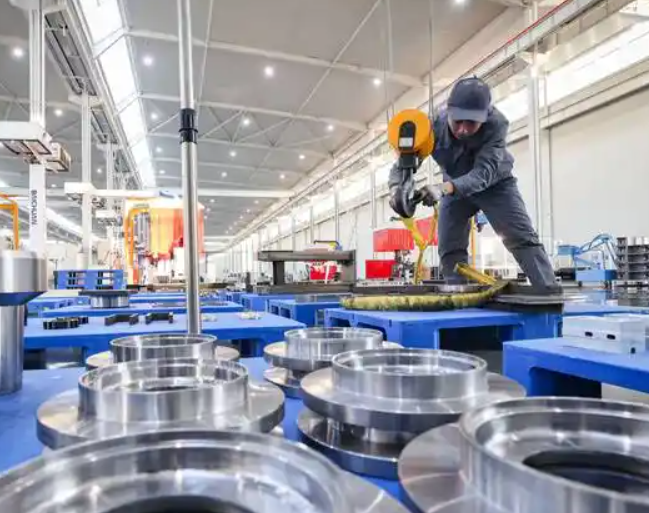
二、实操方法:从模具设计到工艺参数的联动优化
广东peek注塑的常见缺陷,如飞边、气穴、翘曲,根源多在模具浇口设计与保压曲线不匹配。我们建议采用潜伏式或扇形浇口,将流道截面积控制在制品壁厚的1.5倍左右,并配合多级注射(低速填充→高压保压→低压补缩)。尤其对薄壁件(壁厚<1mm),必须将注射速度提升至80mm/s以上,否则熔体前沿冷却过快会出现“短射”。
- 模温控制:建议采用油温机而非电热棒,温控精度±3℃以内;
- 背压设定:PEEK熔体黏度大,背压需维持在0.8-1.2MPa,防止分解气泡;
- 退火工序:对于高精度轴承或密封环,制品脱模后需在200℃下退火2小时,消除内应力。
以我们近期为某医疗设备厂商加工的关节轴承为例,初始方案采用常规模温180℃,试模后圆度偏差达0.08mm,超出图纸要求。经过调整peek模具加工时的型腔抛光方向,并将模温提升至195℃,同时延长保压时间至12秒,最终圆度稳定在0.03mm以内,良品率从78%跃升至96%以上。
三、缺陷预防:数据对比与根因分析
下表是我们在广东peek注塑现场积累的常见缺陷与对策对照:
- 飞边:合模力不足或模具排气不畅。建议将锁模力提升至额定值的90%,并在分型面开设0.02mm深排气槽;
- 银纹/黑点:材料受潮或料筒局部过热。PEEK干燥要求150℃/4小时,料筒温度不宜超过390℃;
- 翘曲变形:冷却不均匀导致。可通过调整冷却水道位置,使动定模温差控制在10℃以内。
我们的实测数据显示,采用上述方案后,某齿轮类PEEK制品的齿形误差从±0.04mm降至±0.015mm,而尺寸稳定性(经200℃热循环后)提升近40%。
作为广东peek制品厂家,我们始终强调“预防优于修补”。在量产前,建议客户先进行25模次的试模验证,记录每模的尺寸波动曲线,再针对漂移方向微调工艺参数。PEEK不是普通塑料,它需要的是敬畏心与数据支撑的精细操作。如果您正面临精度或缺陷的困扰,欢迎与我们探讨工艺细节,共同寻找最优解。