广东PEEK制品厂家详解:医用级与工业级PEEK材料性能差异及选用指南
医用级与工业级PEEK的差异,远不止“纯度”那么简单。作为广东地区深耕peek注塑多年的制品厂家,正浩特塑在接触大量客户案例后发现,选错等级导致的失效,往往不是材料本身问题,而是对结晶度、萃取物与灭菌耐受性的误判。今天我们从分子层面拆解两者的核心区别。
一、关键性能参数:不止是纯度差异
工业级PEEK通常追求力学强度与耐磨性,其熔融指数(MFI)多在10-20g/10min(380℃/2.16kg),而医用级(如Solvay Zeniva®或Invibio PEEK-OPTIMA™)则严格控制**残留单体含量**低于0.1%,且分子量分布更窄。在广东peek注塑的实际加工中,医用级材料的热稳定性要求更高——在400℃下保持30分钟,其热失重率必须低于0.5%,而工业级普遍放宽至1.0%。
更关键的是**结晶行为**。医用级PEEK的结晶度通常控制在30-35%区间(通过模具温度精确调控),以保证韧性与抗应力开裂的平衡。而工业级产品为追求刚性,结晶度往往做到40%以上,但这会牺牲断裂伸长率——从医用级的50%骤降至工业级的20%左右。
医用级与工业级的典型应用场景对比
- 医用级:植入级骨科(椎间融合器、创伤固定)、短期接触器械(内窥镜钳道),需通过ISO 10993细胞毒性测试
- 工业级:半导体夹具、压缩机阀片、油田密封环,更关注连续使用温度(260℃)与耐化学腐蚀性
二、peek模具加工中的关键控制点
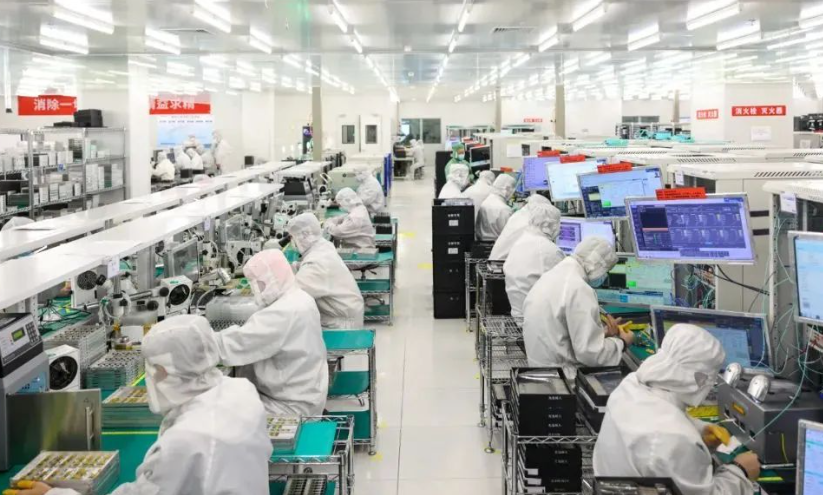
在peek模具加工环节,医用级与工业级的工艺窗口差异显著。医用级PEEK因粘度更高(剪切变稀指数更明显),模具流道设计必须采用**大圆弧过渡**,避免锐角导致局部过热降解。正浩特塑的实测数据表明:医用级PEEK注塑时,模温需稳定在180±5℃,而工业级可放宽至170±10℃。这种温差直接决定制品表面的无定形层厚度——医用级要求小于0.1mm,以防表面微裂纹藏匿细菌。
另外,医用级PEEK的**螺杆转速**建议控制在30-50rpm,背压8-12bar,防止剪切过热产生碳化点。而工业级PEEK可适当提高至60rpm,因为其允许的降解容忍度更高。
三、常见问题与选型建议
Q:医用级PEEK能否直接用于工业高温环境? 理论上可以,但性价比极低。医用级价格通常是工业级的1.5-2倍,且其较低的结晶度会导致在250℃以上长期使用时,抗蠕变性能下降约15%。Q:工业级PEEK做医疗外壳可行吗? 不建议。工业级中的低分子量组分可能析出,在环氧乙烷灭菌后产生黄变,且表面粗糙度(Ra>0.8μm)难以满足手术器械的清洁要求。
作为广东peek注塑领域的专业厂家,正浩特塑的建议是:先明确灭菌方式(辐照/蒸汽/EO)与接触时间,再决定等级。若产品与人体组织接触超过24小时,请无条件选择医用级;若仅作为手术工具手柄等非植入部件,成本敏感的场合可评估“医疗认证的工业级配方”——这需要与材料供应商签订严格的变更协议。
选型决策清单
- 接触时间>24h → 医用级,要求提供ISO 10993全套报告
- 接触时间<24h → 可评估工业级+表面疏水涂层处理
- 工作温度>200℃且非植入 → 工业级优先,关注热氧老化寿命
- 所有医疗用途,无论等级,要求厂家提供**批次可追溯性文件**
归根结底,广东正浩特塑在peek制品厂家的日常生产中,最常遇到的失败案例并非材料性能不足,而是“用错等级”。医用级与工业级PEEK的差异,本质是**可靠性冗余**的差异——前者为生物安全牺牲部分极限力学性能,后者为性价比放弃微量析出控制。明确你的应用边界,在材料选型阶段多投入半小时,远比后续的工艺补救更有效。如果您正面临具体的选型困惑,欢迎携图纸与正浩特塑技术团队深入探讨。