广东PEEK模具加工厂家:定制注塑方案的设计要点与案例分享
📅 2026-10-10
🔖 广东peek注塑,peek模具加工,peek制品厂家
精密电子、半导体和医疗行业对PEEK零件的需求持续攀升,但PEEK材料熔点高达343℃、熔体粘度大,普通注塑机和模具根本“啃不动”。不少客户拿着图纸找到我们时,已经换过两家供应商,问题集中在缩孔、翘曲和批次稳定性上。
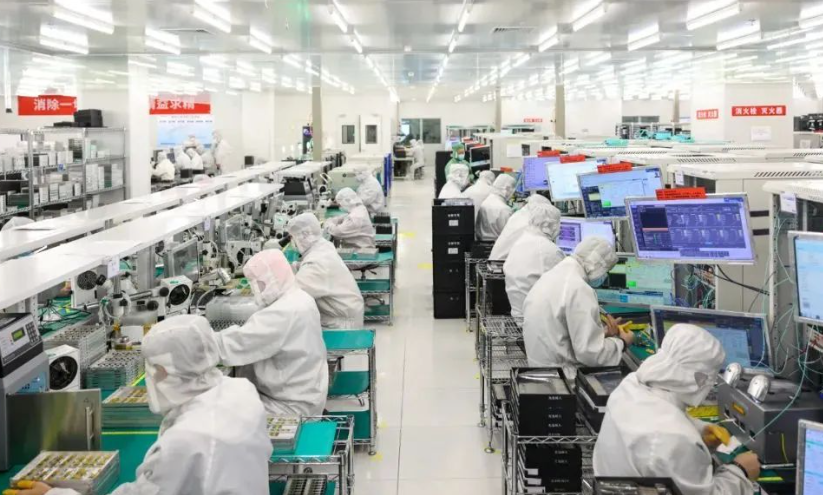
PEEK模具加工的核心门槛在哪里?
广东PEEK注塑对模具的要求远比常规工程塑料苛刻。模具钢材必须选用进口S136或H13并做淬火处理,硬度达到HRC48-52,否则玻纤增强牌号几个月就能把浇口磨大一圈。模温机需要能稳定输出180-200℃的油温,模具流道设计要短而粗,避免熔体在充填过程中过早冷却。
我们曾遇到一个连接器壳体案例,客户原模具采用冷流道,产品壁厚1.2mm,打出来全是填充末端短射。后来改为热流道+针阀控制,配合模温190℃,良率从62%提到97%以上。
定制注塑方案的设计要点
- 收缩率补偿:纯PEEK收缩率约1.2%-1.5%,30%玻纤增强后降至0.3%-0.5%,模具设计前必须确认牌号
- 浇口位置:优先选择扇形浇口或直接浇口,避免点浇口导致剪切过热降解
- 排气槽深度:控制在0.02-0.03mm,太深容易产生飞边,太浅会烧焦
作为扎根广东的PEEK制品厂家,正浩特塑在模具加工阶段就会介入模流分析,用Moldflow模拟充填和保压曲线,把问题消灭在开模之前。
一个典型的医疗PEEK零件案例
去年一家医疗器械公司需要定制PEEK手术器械手柄,要求耐134℃高温蒸汽灭菌500次以上。我们选用Victrex 450G纯料,模具采用一出一热流道,注塑时料筒温度控制在360-380℃,注射速度中低速分段。最终产品通过了客户的全项验证,尺寸公差稳定在±0.05mm以内。
PEEK注塑没有捷径,模具加工精度、工艺窗口和材料干燥(150℃/3-4h)缺一不可。广东正浩特塑专注PEEK制品定制多年,从模具设计到注塑成型提供一站式方案,帮客户少走弯路。